Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Prilagođeni čelični valjani otkovci za naftu i plin: vodič za kupce i inženjering
 Dom / Vijesti / Vijesti iz industrije / Prilagođeni čelični valjani otkovci za naftu i plin: vodič za kupce i inženjering
Vijesti iz industrije
Prilagođeni čelični valjani otkovci za naftu i plin: vodič za kupce i inženjering
2026-09-24
Otkovak poklopca ventila dolazi do završne provjere s debljinom stjenke od 14 mm raspoređenom po presjeku od 90 mm, sklopljeno tijelo ne prolazi hidrostatsko ispitivanje na prijelazu prirubnice, a raspored se povlači šest tjedana. Crtež je bio ispravan, a valjani plan nije. Pretforma je bila premala za trn, stijenka je bila gotova u dva lagana prolaza, a središnja linija nikada nije konsolidirana.
Kratka verzija za sve koji pišu narudžbenicu: tretirajte trasu kotrljanja, omjer smanjenja i standard inspekcije kao jedan paket. Prsten valjan na smanjenje najmanje 3 prema 1 i potvrđen ultrazvučnim ispitivanjem ponaša se predvidljivo u radu pod tlakom. Uredan, dobro strojno obrađen prsten izrezan iz ploče bez smanjenja zapisa ne.
Zašto valjana ruta odlučuje o učinku pritiska
Valjanje čini više od oblikovanja prstena. Kada se zagrijani predsklop sabije između pokretanog glavnog valjka i trna, stjenka se stanji, a opseg raste, pa se metalna vlakna vuku oko prstena umjesto da se režu po njemu. U glavi kućišta ili tijelu protuerupcijskog uređaja, glavno naprezanje je obručno naprezanje, a obodna vlakna nalaze se izravno na putanji opterećenja. Prsten izrezan iz valjane ploče nosi vlakna kroz debljinu, izlažući krajnje zrno na provrtu i vanjskom promjeru, gdje se ultrazvučna energija nepredvidivo raspršuje.
Konsolidacija je drugi učinak. Valjanjem debele stijenke na veličinu zatvara se unutarnja poroznost samo kada je smanjenje dovoljno veliko da dosegne središnju crtu, zbog čega većina specifikacija za naftu i plin postavlja minimalno smanjenje od 3 prema 1 od početnog poprečnog presjeka, a iskusni kupci traže 4 prema 1 ili više na zidovima za zadržavanje tlaka.
Slika 1. Indeks kontinuiteta obodnog toka zrna prema proizvodnom putu, ocijenjen od 100
Indeks ocjenjuje kontinuitet kružnog protoka zrna od 100, gdje savršeni rezultat znači da vlakna teku neprekinuto oko cijelog prstena. Bešavni valjani prsten ima najveću ocjenu jer trn stišće stijenku u jednom kontinuiranom prolazu i nijedno vlakno se ne reže. Otvoreno kovanje nakon kojeg slijedi bušenje održava vlakna kontinuiranima, ali obično ostavlja više zaliha za strojnu obradu i grublji provrt. Prsten izrezan iz ploče gubi tlo točno na unutarnjoj i vanjskoj površini, gdje rez siječe smjer vlakana. Odljevci su najniži jer poroznost skupljanja može oponašati indikacije kovanja na ultrazvučnom ekranu, dok se pod pritiskom ponaša vrlo različito.
Od gredice do gotovog prstena: prilagođeni slijed valjanja
Prilagođeno valjanje je slijed, a korak preskočen u peći pojavljuje se na završnoj inspekciji.
- Odabir gredica s provjerenom kemijom, toplinskim brojem i ultrazvučnim pregledom polazne zalihe.
- Rezanje i kontrolirano zagrijavanje u plinskoj peći dok presjek ne bude ravnomjeran kroz područje austenitizacije.
- Okretanje i izvlačenje elektrohidrauličkog čekića za razbijanje lijevane strukture i izradu predforme.
- Probijanje predforme, zatim njeno širenje preko igle.
- Prstenasto valjanje na vertikalnom mlinu dok debljina i visina stjenke ne odgovaraju planu valjanja.
- Toplinska obrada, normalno normalizacija, austenitizacija, kaljenje i temperiranje, kako bi se postigla navedena čvrstoća i žilavost.
- Gruba strojna obrada, ultrazvučno ispitivanje, završna obrada i konačna provjera dimenzija i tvrdoće.
Oprema postavlja praktičnu omotnicu. Elektrohidraulični čekići od 3 t do 15 t i strojevi za vertikalno valjanje prstenova radnog promjera od 1 m i 1,5 m pokrivaju širok raspon veličina prstena, a izmjenjivi alati ono je što omogućuje prilagođenu geometriju umjesto kataloškog kompromisa. Održavanje kovanja, toplinske obrade i strojne obrade pod jednim sustavom kvalitete također uklanja argument o tome tko je oštetio materijal između operacija, što je poznato sporenje kada prsten putuje između tri dobavljača. Integrirani lanac kao što je Grupa ACE sadrži jedan toplinski broj koji se može pratiti od gredice do gotovog dijela.
Tolerancije, omjeri redukcije i brojevi koji se revidiraju
Pisanje specifikacije je mjesto gdje se rizik uklanja ili stvara. Omjer redukcije, tolerancija debljine stjenke i razina prihvaćanja ultrazvuka obavljaju većinu posla, a nikakva vještina strojne obrade ne može povratiti prsten koji je prelagano kotrljan.
| Parametar | Tipično radno područje | Zašto odlučuje o prihvaćanju |
|---|---|---|
| Vanjski promjer prstena | 300 mm do 2.500 mm | Postavlja kombinaciju mlina i trna, a time i moguću toleranciju zida |
| Debljina stijenke | 40 mm do 400 mm | Debele stijenke trebaju duže vrijeme namakanja i veći omjer redukcije za konsolidaciju |
| Visina prstena | 50 mm do 600 mm | Omjer visine i stijenke veći od otprilike 3 prema 1 čini prsten sklonom klizanju tijekom kotrljanja |
| Omjer redukcije kovanja | Minimalno 3 prema 1, poželjno 4 prema 1 | Ispod 3 prema 1, unutarnja poroznost može preživjeti kotrljanje i pojaviti se kao ultrazvučna indikacija |
| Tolerancija zida nakon valjanja | plus-minus 8 posto od nominalnog | Materijal za strojnu obradu mora apsorbirati širenje ili će gotovi zid pasti ispod minimuma |
| Toplinska obrada | Normalizirati, ugasiti i temperirati | Tvrdoća raspoređena po presjeku jedna je od prvih stavki koje terenski inspektor provjerava |
| Ultrazvučno ispitivanje | ASTM A388, veličina rupe s ravnim dnom određena narudžbom | Razina prihvaćanja odlučuje je li prsten tlačni dio ili otpad |
Omjer smanjenja je artikl koji kupci najčešće ostavljaju nepopunjenim, a on je onaj koji predviđa unutarnju ispravnost.
Slika 2. Omjer redukcije u odnosu na udio debelostjenskih prstenova odbijenih zbog internih indikacija
Svaka točka pokazuje tipičan odnos između planiranog omjera redukcije i udjela tlačnih prstenova debele stijenke odbijenih zbog internih indikacija. Krivulja strmo pada između 1,5 do 1 i 3 do 1, raspona u kojem poroznost i segregacija još uvijek mogu doseći gotov zid. Iznad 3 prema 1 ono se spljošti, a preostala odbijanja dolaze od sadržaja vodika, vremena namakanja ili tragova trna, a ne od same redukcije. Taj oblik je razlog zašto zahtjev 4 prema 1 jeftino kupuje povjerenje, dok guranje preko 5 prema 1 uglavnom kupuje trošak. Također objašnjava zašto dobavljač koji ne može navesti omjer smanjenja za određenu veličinu prstena ne može iskreno jamčiti unutarnju ispravnost.
Usklađivanje Rolling Plana s komponentom
Glave zaštitne cijevi, kalemovi cijevi i tijela bušotine
Ovi dijelovi spajaju tešku prirubnicu s tanjim vratom, tako da jedan prsten mora uravnotežiti dva vrlo različita dijela zida. Zidovi od 60 mm do 150 mm su normalni, a prirubnica je često podebljana zasebnim izbočenjem ili dodana zavarivanjem. Rizik je vrat koji izgleda primjereno na crtežu, ali je pretanak u fazi predforme da bi se konsolidirao.
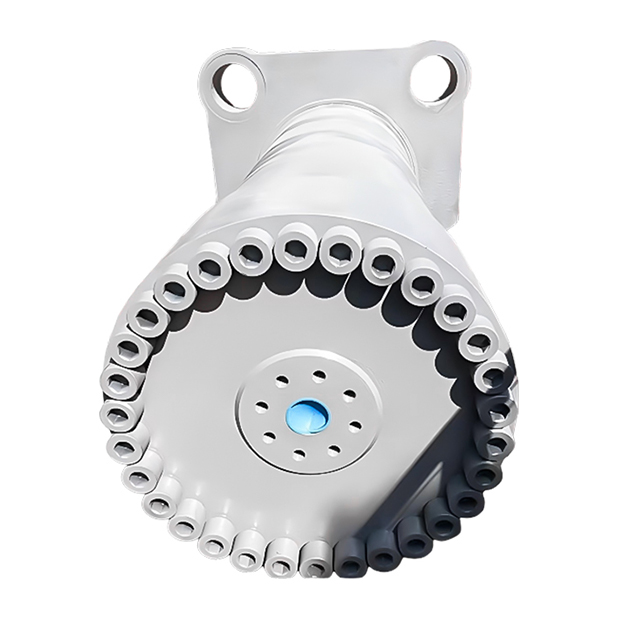
 Otkovci glave kućišta Glava zaštitne cijevi ključna je komponenta opreme za ušće bušotine, prvenstveno se koristi za spajanje nizova zaštitnih cijevi različitih specifikacija u bušotini. Također omogućuje pres... Pogledajte proizvod →
Preventori eksplozije i visokotlačna tijela
BOP tijela i glave za lomljenje najteži su prstenovi u obitelji, sa stijenkama iznad 200 mm i zahtjevima za udar niske temperature. Debeli dijelovi se polako namaču i kaljenje mora doseći središnju crtu bez pucanja površine, tako da je recept za toplinsku obradu važan koliko i prolaz valjanja. Ovdje su normalni omjeri redukcije od 4 prema 1 ili 5 prema 1.
 Otkovci za sprječavanje eksplozije 1. Primjene Naširoko se koriste u konvencionalnim operacijama bušenja nafte i plina na kopnu. Bilo da se radi o bušenju istražnih ili proizvodnih bušotina, kada... Pogledajte proizvod →
Ventili, prigušnice i dijelovi za kontrolu protoka
Poklopci ventila, vješalice igala i kućišta crpki nalaze se na drugom kraju raspona veličina, s tanjim stijenkama, strožim tolerancijama i više nehrđajućih ili dvostrukih razreda. Duplex materijal ne oprašta temperaturu, tako da su prozori za kotrljanje i toplinsku obradu uski, a sljedivost topline pomno se provjerava.
 Otkivci poklopca ventila 1. Temeljna struktura osnovne vrijednosti Osnovna struktura trodijelnog kuglastog ventila sastoji se od "lijevog tijela ventila, srednjeg tijela ventila, desnog tijela ventila" (tri dijela su... Pogledajte proizvod →
Slika 3. Tipična moguća tolerancija debljine stijenke nakon valjanja, prema vanjskom promjeru prstena
4 mm
6 mm
9 mm
13 mm
17 mm
600 mm 1000 mm 1500 mm 2000 mm 2500 mm
Tolerancija debljine stijenke nije jedan broj, jer se trn i glavni valjak sve više savijaju kako prsten raste. Stupci pokazuju tipične dosegljive trake nakon valjanja i prije strojne obrade, od nekoliko milimetara na prstenu od 600 mm do mnogo šireg dopuštenja na prstenu od 2500 mm. Kupci koji ignoriraju taj odnos na kraju određuju toleranciju koja tjera nepotrebnu strojnu obradu na male prstenove i čini velike prstenove gotovo nemogućima za proizvodnju. Praktičan način je navesti zahtjev za gotovim zidom i pustiti kovačnici da rasporedi zalihe na vrhu. To također čini ponude dobavljača usporedivim, jer je svaka ponuda određena u odnosu na istu gotovu geometriju.
Inspekcija, dokumentacija i ocjene nehrđajućeg čelika
Inspekcijska dokumentacija ono je što čini valjani prsten provjerljivim. Ultrazvučno ispitivanje prema ASTM A388 s veličinom otvora s ravnim dnom dogovorenim u narudžbenici, inspekcija magnetskih čestica strojno obrađenih površina i ispitivanje tvrdoće preko zida otkriva većinu problema prije otpreme. Certifikati prema EN 10204 3.1, sljedivi toplinski brojevi i rezultati po Charpyju iz iste toplinske serije zapisi su koje operater može tražiti godinama kasnije.
Vrste nehrđajućeg čelika drugačije se ponašaju pod udarom čekića. SS316L i slični austenitni čelici otvrdnjavaju lokalno umjesto ravnomjernog otvrdnjavanja i skloni su vrućim pukotinama kada se propusti temperaturni okvir kovanja. SS420 habajući prstenovi trebaju kontrolirano hlađenje kako bi postigli tvrdoću bez pucanja. Naše bilješke o kako se proizvode otkivci od nehrđajućeg čelika detaljnije pokriti taj kompromis.
Kada je smotani prsten ispravan, a kada nije
Smotano prstenje nije automatski pravi odgovor. Za tanki zidni prsten ispod oko 40 mm s velikim promjerom i laganim opterećenjem, prsten izrezan iz ploče ili bešavne cijevi može biti jeftiniji i dovoljno brz.
Slika 4. Prilagođeno valjani prsten naspram pločasto rezanog prstena, ocijenjen od deset prema šest kriterija izvora
Usporedba ocjenjuje svaku rutu od deset prema šest kriterija, tako da je oblik poligona važniji od bilo koje pojedinačne vrijednosti. Ruta valjanog prstena povlači se prema van na vrhu, gdje se nalaze zadržavanje tlaka i pouzdanost inspekcije, jer obodni protok zrna i dokumentirani omjer redukcije podržavaju oboje. Ruta rezanja ploča je jača na lijevoj strani, gdje se ocjenjuje iskorištenost materijala i niska cijena volumena, budući da se ploča može ugniježditi kako bi se proizvelo nekoliko prstenova s malo otpada. Ponovljivost dimenzija bliža je nego što većina kupaca očekuje, jer je strojno obrađen pločasti prsten točan čak i kada njegova unutarnja kvaliteta nije. Pravilo koje slijedi je jednostavno: ako je dio izložen pritisku ili cikličkom opterećenju, platite valjani prsten, a ako je to odstojnik ili prirubnica s niskim opterećenjem, put ploče je branjiv.
Zamotani prsten je dobar onoliko koliko je dobar plan iza njega. Stavite omjer redukcije, redoslijed valjanja, toleranciju zida i razinu prihvatljivosti ultrazvuka na narudžbenicu, tražite krivulju toplinske obrade i zahtijevajte broj topline na svakom certifikatu. Učinite to i širenje zida, neuspjeli hidrostatski test i šestotjedno klizanje prestaju biti stvar sreće.


Vijesti
Pošaljite nam poruku odmah!
-
Mobilni terminal
-
Brze veze
Proizvodi O nama Oprema i kapacitet Kvaliteta Vijesti Kontaktirajte nas -
Kategorija proizvoda
Električna energija Energetski otkovci Otkovci brodskih i lučkih strojeva Rudarstvo i metalurgija Otkovci Otkivci strojeva za hranu i stočnu hranu Petrokemijska industrija Otkovci Izrada zavarivanjem PRILAGOĐENI ZAVRŠNI DIJELOVI -
Kontaktirajte nas
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Park ekonomskog razvoja, okrug Dafeng, grad Yancheng, Jiangsu, Kina
Autorska prava © 2025 Yancheng ACE Machinery Co., Ltd. Sva prava pridržana.
Kina proizvođač otvorenih otkovaka
dobavljač preciznih otkivaka po narudžbi