Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Otkovci od legure nikla: stupnjevi, kontrola procesa, primjene i vodič za kupnju
 Dom / Vijesti / Vijesti iz industrije / Otkovci od legure nikla: stupnjevi, kontrola procesa, primjene i vodič za kupnju
Vijesti iz industrije
Otkovci od legure nikla: stupnjevi, kontrola procesa, primjene i vodič za kupnju
2026-09-18
Jednom je brodogradilište zamijenilo dvije propelerske osovine od ugljičnog čelika u šest godina jer je brod bio usidren u luci bogatoj kloridima, a izvorni dizajn nikada nije razmatran. Popravak, kovanje od legure nikla, od tada je u upotrebi. Lekcija je široko primjenjiva: otkovci od legure nikla rješavaju probleme korozije i visoke temperature, ali samo kada kvaliteta odgovara stvarnim radnim uvjetima i proces kovanja čuva cjelovitost legure. Ovaj članak pokriva ocjene, ograničenja procesa i provjere koje su važne prije naručivanja.
Po čemu su otkivci od legure nikla drugačiji
Legure nikla sadrže više od 30 posto nikla u čvrstoj otopini, što stabilizira kubičnu strukturu usmjerenu na lice. Ta struktura daje tri praktične prednosti: žilavost na niskim temperaturama, korisnu čvrstoću iznad 500°C i otpornost na kloride, sulfide i kiseline koje pucaju u običnom čeliku. Tipovi otvrdnuti taloženjem poput legure 718 idu dalje i razvijaju granice razvlačenja iznad 1000 MPa kroz tretman starenja.
Kovanje dodaje strukturnu prednost koju lijevanje i strojna obrada od šipke ne mogu ponoviti. Vruća obrada razbija lijevanu strukturu, zatvara unutarnju poroznost i usklađuje protok zrna s konturom dijela. Kovano tijelo ventila ili osovina turbine stoga pokazuje veću otpornost na zamor pod cikličkim pritiskom i vibracijama. Za kritične komponente, ovo je glavni razlog zbog kojeg crtež navodi kovanje, a ne jeftiniji odljev.
Uobičajene vrste legura nikla i kako ih odabrati
Šest razreda pokriva većinu upita o industrijskom kovanju. Donja tablica sažima svaki stupanj, njegov tipični sadržaj nikla i komponente koje krivotvornici obično proizvode od njega. Potvrdite vrijednosti svojstava u odnosu na primjenjive ASTM ili ASME specifikacije za točnu toplinu.
| Ocjena | Tipični sadržaj Ni | Definirajuća karakteristika | Uobičajeni kovani dijelovi |
|---|---|---|---|
| Legura 400 | 63-70% | Otpornost na morsku vodu i žilavost ispod nule | Brodske osovine, kundaci kormila, osovine pumpi |
| Legura 600 | 72% min | Otpornost na oksidaciju na visokim temperaturama | Valjci za peći, kolektori izmjenjivača topline |
| Legura 625 | 58% min | Otpornost na rupičastu i pukotinsku koroziju | Tijela ventila, dijelovi za sprječavanje ispuhivanja, lopatice turbina |
| Legura 718 | 50-55% | Precipitacijsko otvrdnjavanje, popuštanje iznad 1000 MPa | Turbinski diskovi, osovine zupčanika, prstenovi visoke čvrstoće |
| Legura 825 | 38-46% | Otpornost na kiseline, posebno na sumpornu i fosfornu | Dijelovi kemijskih pumpi, komponente naftnih polja |
| Legura C-276 | 57% min | Otpornost na oksidirajuće i redukcijske kiseline | Unutrašnji dijelovi reaktora, dijelovi čistača, visokolegirani ventili |
Odaberite prema radnom okruženju, a ne prema postotku nikla. Legura 718 odgovara rotirajućim dijelovima i pričvrsnim elementima zbog svoje reakcije na starenje. Legura 625 pokriva većinu graničnih dijelova tlaka u kiselom ulju i plinu. Legura 825 obično je dovoljna za kiselinu, a legura 400 je ekonomična opcija za morsku vodu. Nadogradnja na C-276 kada dizajn treba samo 625 više nego udvostručuje račun za sirovine bez dodavanja vijeka trajanja.
Relativna cijena materijala za otkivke od legure nikla (ugljični čelik = 1,0)
Cijena materijala je prva brojka koju kupac vidi, ali to nije cijela slika. Grafikon prikazuje približni množitelj cijene sirovina u odnosu na ugljični čelik za najčešće otkivke od legure nikla. Legura 400 je najjeftinija opcija nikla i još uvijek košta više od tri puta više od ugljičnog čelika. Legura 625 i C-276 nalaze se na sedam do devet puta većoj osnovici ugljičnog čelika prije početka bilo kakvog kovanja. Ova praznina objašnjava zašto nadogradnja s legure 825 na C-276 samo radi sigurnosti može više nego udvostručiti račun za materijal. Dodatni trošak je opravdan kada sprječava neplanirano gašenje u jednoj kiseloj bušotini, ali mora biti zaslužen servisnim okruženjem.
Razmatranja procesa kovanja koja odlučuju o kvaliteti
Legure nikla ne kovaju se kao ugljični čelik. Zadržavaju visoku čvrstoću na temperaturi kovanja, sporo provode toplinu i zahtijevaju uže radno područje. Tri čimbenika procesa odlučuju hoće li kovanje isporučiti očekivana svojstva:
- Kontrola grijanja. Većina legura nikla kuje se između 900°C i 1200°C. Iznad tog raspona pojavljuje se rast zrna i početno taljenje; ispod njega dolazi do otvrdnjavanja i pucanja površine. Peć mora imati kalibrirane termoparove i snimljenu krivulju namakanja.
- Smanjenje i veličina zrna. Svaki prolaz kovanja treba dovoljno deformirati da se razbije lijevana struktura i pokrene rekristalizacija. Niska redukcija ostavlja mješovitu strukturu zrna koja smanjuje otpornost na zamor. Rotirajući dijelovi često određuju konačnu veličinu zrna od ASTM 4 do 7.
- Toplinska obrada. Vrste čvrste otopine zahtijevaju kontrolirano hlađenje nakon završetka kovanja. Vrste otvrdnule precipitacijom poput legure 718 trebaju tretman starenja u dva koraka blizu 720°C. Zapisnik peći jedini je dokaz da se pridržavao rasporeda.
- Kontakt alata. Legure nikla brzo gube površinsku toplinu, pa se kalupi moraju prethodno zagrijati i vrijeme kontakta svesti na minimum. Energija čekića i brzina preše važni su koliko i kemijski sastav legure.
Ovi faktori nisu teoretski. Prehladno kovana završna obrada prirubnice može izazvati pukotine, a ista prirubnica koja je pretjerano odležala u peći može izgubiti 15 posto svoje specificirane granice razvlačenja, a da i dalje izgleda besprijekorno. Ista temperaturna disciplina vrijedi za visokolegirane čelike i legure nikla; naš vodič za kovanje otkovci od nehrđajućeg čelika detaljnije objašnjava uobičajene zamke.
Granica razvlačenja na povišenoj temperaturi za kovane materijale
Ovaj grafikon uspoređuje tipičnu minimalnu granicu razvlačenja na povišenoj temperaturi za tri kovana materijala. Legura 718 ostaje iznad 800 MPa čak i na 600°C, zbog čega je standard za rotirajuće dijelove pod velikim opterećenjem. Legura 625 postupno gubi čvrstoću, ali još uvijek prelazi 400 MPa na 700°C, što je čini jakim kandidatom za tijela ventila i tlačna kućišta. Nehrđajući 316 počinje pri respektabilnih 290 MPa, a zatim brzo opada iznad 300°C. Projektant koji specificira prirubnicu od nehrđajućeg čelika za 500°C vod mora živjeti s vrlo niskim dopuštenim naprezanjem; kovanje legure nikla mijenja tu pretpostavku. Grafikon također pokazuje zašto sami podaci o sobnoj temperaturi mogu dovesti u zabludu pri odabiru materijala.
Gdje se u teškoj industriji koriste otkivci od legure nikla
Otkivci od legure nikla navedeni su tamo gdje je kvar skup. U nafti i plinu, kovana tijela ventila od legure 625 i 825, uređaji za sprječavanje ispuhivanja i glave za lomljenje drže tlak u kiselim bušotinama od arktičkih temperatura do iznad 200°C. Put kovanja uklanja rizik od poroznosti koji čini odljevke teškim za prihvaćanje za ovu dužnost.
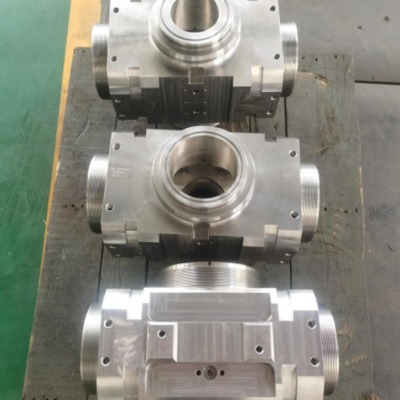 Otkovci za sprječavanje ispuhivanja od legure nikla za upotrebu u kiselim izvorima Ova kovana BOP komponenta odgovara visokotlačnim naftnim i plinskim bušotinama, gdje obloga od legure 625 i fosfatna završna obrada pružaju otpornost na koroziju i pouzdano zatvaranje ušća bušotine u ekstremnim uvjetima u bušotini. Pogledajte proizvod →
Proizvodnja električne energije koristi otkivke od legure nikla gdje temperatura ili korozija prelaze granice nehrđajućeg čelika. Mlaznice za nuklearne cijevi, cijevne ploče i osovine hidroturbina tipični su primjeri. Ovi dijelovi rade pod velikim naprezanjem na savijanje, a pristup pregledu je ograničen nakon sklapanja.
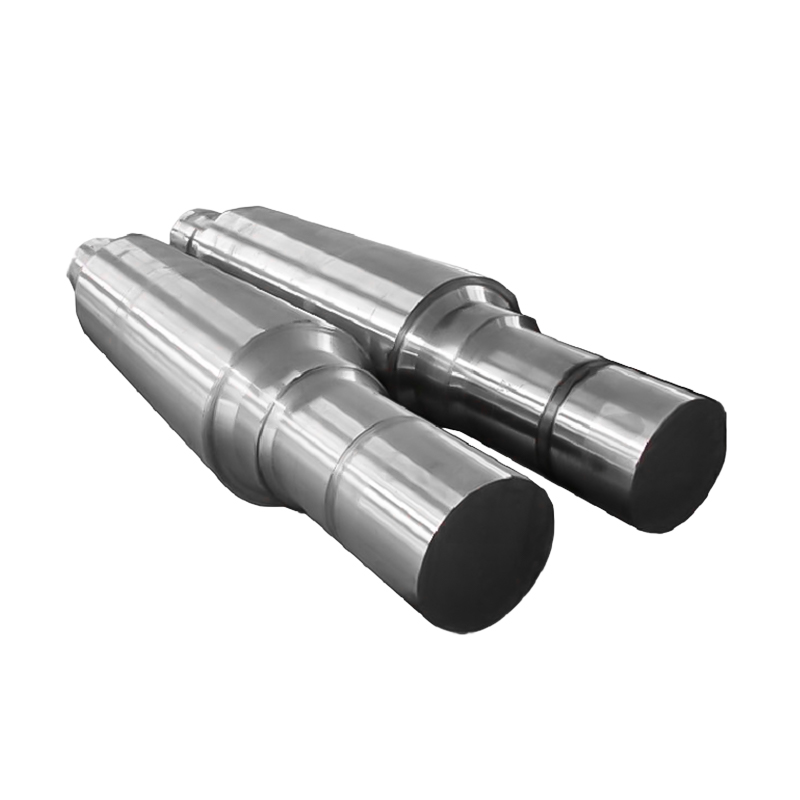 Otkivci osovine hidroelektričnih generatora za rad s velikim zakretnim momentom Glavna komponenta prijenosa za turbinske setove, ova kovana osovina podnosi veliki okretni moment, zamor i vlažne uvjete. Njegove navedene veličine i materijali podržavaju pouzdanu dugoročnu proizvodnju energije. Pogledajte proizvod →
U pomorskoj službi, osovine propelera i podupirači kormila od legure 400 otporni su na udare u zagađenim lukama gdje ugljični čelik brzo kvari. Kemijske tvornice, u međuvremenu, biraju leguru 825 ili C-276 za poklopce ventila, tijela pumpi i komponente reaktora u radu s kiselinom; ultrazvučno ispitivanje ovih otkivaka je standardno jer je popravak zavara na terenu težak.
 Legura 625 Overlay Valve Cover Forgings for Severe Duty Dizajniran za trodijelne kuglaste ventile, ovaj kovani poklopac ventila s slojem od legure 625 uravnotežuje otpornost na koroziju i ekonomičnost, što ga čini prikladnim za kemijske primjene na visokim temperaturama, visokim tlakovima i naftnim poljima. Pogledajte proizvod →
Granica razvlačenja kovanih tipova na sobnoj temperaturi (MPa)
Stupčasti dijagram uspoređuje tipičnu granicu razvlačenja na sobnoj temperaturi za šest kovanih razreda. Legura 718 doseže oko 1035 MPa jer njezin tretman starenjem proizvodi finu disperziju faza ojačanja. Legura 625 pruža otprilike 490 MPa i praktičan je izbor za mnoge dijelove pod pritiskom jer uravnotežuje umjerenu čvrstoću s izvrsnom otpornošću na koroziju. Niže ocjene nisu neuspjesi; jednostavno odgovaraju dizajnu s malim stresom i ograničenim proračunom. Uobičajena pogreška je izjednačavanje veće granice razvlačenja s boljom kvalitetom kovanja. U stvarnosti, veća čvrstoća često donosi nižu duktilnost i zahtjevnije postupke zavarivanja, tako da klasa mora odgovarati kodu dizajna i planu izrade.
Što provjeriti prije naručivanja otkovaka od legure nikla
Kupnja otkivka od legure nikla zahtijeva više provjere od naručivanja standardne prirubnice od ugljičnog čelika. Sam certifikat materijala ne dokazuje da dio ima potrebna svojstva. Potpuna kupovna specifikacija treba obuhvaćati:
- Sljedivost materijala. Certifikat EN 10204 3.1 mora navesti toplinski broj, sastav i rezultate mehaničkog ispitivanja iz iste serije toplinske obrade kao i isporučeni dio.
- Ispitivanje bez razaranja. Navedite ultrazvučnu metodu i razinu prihvatljivosti. Referenca rupe s ravnim dnom od 1,2 mm uobičajena je za tlačne dijelove; upišite u narudžbenicu.
- Provjera dimenzija. Dogovorite se o koncentričnosti provrta, ravnosti površine prirubnice i dopuštenju za strojnu obradu kako pregled nakon strojne obrade ne bi postao spor.
- Evidencija toplinske obrade. Za odležane stupnjeve zahtijevajte grafikon stvarnog vremena i temperature, a ne izjavu da je obavljeno odležavanje.
- Veličina zrna, kada to dizajn zahtijeva. Visoko opterećeni prstenovi i rotirajuće komponente obično određuju ASTM 4 do 7.
Dokumentirajte ove zahtjeve prije slanja narudžbe i nemojte otpuštati kovanje dok se papirologija ne završi. Brza usporedba imovine čini kriterije odabira vidljivima kada komercijalni tim pregovara s krivotvoriteljem; grafikon u nastavku prikazuje tri najčešće raspravljane obitelji materijala.
Usporedba svojstava usluge kovanih materijala (ocjena 1-10)
Radarska karta uspoređuje leguru 625, nehrđajući čelik 316 i ugljični čelik prema pet kriterija upotrebe na ljestvici od jedan do deset. Legura 625 dominira otpornošću na koroziju i čvrstoćom na visokim temperaturama, zbog čega se tako često pojavljuje u tijelima ventila i otkivcima ušća bušotine. Nehrđajući 316 uravnotežuje umjerenu otpornost na koroziju s dobrom zavarljivošću, ali brzo gubi čvrstoću na temperaturi. Ugljični čelik ostaje najjeftiniji i najzavarljiviji izbor kada je radna okolina blaga, a projektirano opterećenje malo. Grafikon također jasno prikazuje kompromis: performanse i troškovna učinkovitost kreću se u suprotnim smjerovima. Korištenje ove vrste usporedbe tijekom pregleda dizajna pomaže kupcu, inženjeru i krivotvoritelju da se slože oko istih kriterija odabira.
Zašto dobavljač kovanja za cijeli proces smanjuje vaš rizik
Namjenska kovačnica može napraviti dobar proizvod, ali dobavljač cjelovitog procesa uklanja većinu rizika sučelja. Kada jedna tvrtka kontrolira zagrijavanje, kovanje, prstenasto valjanje, toplinsku obradu, strojnu obradu i završnu inspekciju, certifikat o materijalu ostaje uz fizički dio od trupca do otpreme.
Ta integrirana struktura skraćuje vrijeme isporuke za nestandardne komponente. Krivotvoritelj može podesiti omjer redukcije, promijeniti raspored starenja i ponovno strojno obraditi probne kupone u jednoj petlji umjesto da koordinira nekoliko dobavljača. Pitajte koji su procesi unutar tvrtke; odgovor obično otkriva gdje se kriju problemi s kvalitetom.
Radionica ACE Machinery u Yanchengu upravlja elektrohidrauličkim čekićima od 3 tone, 5 tona i 15 tona, vertikalnim prstenastim valjaonicama od 1 metra i 1,5 metra, pećima za toplinsku obradu s punim zapisima i CNC obradnim centrima. Taj raspon opreme određuje maksimalnu veličinu presjeka i dimenzije prstena dostupne iz jednog izvora. U kombinaciji s internim zavarivanjem i površinskom obradom, isti pogon može isporučiti gotovu komponentu umjesto niza predaja. Za crteže koji ne odgovaraju standardnim kataloškim stavkama, nestandardna usluga kovanja po narudžbi pokriva razmak između standardnog obrasca i potpuno obrađenog dijela.


Vijesti
Pošaljite nam poruku odmah!
-
Mobilni terminal
-
Brze veze
Proizvodi O nama Oprema i kapacitet Kvaliteta Vijesti Kontaktirajte nas -
Kategorija proizvoda
Električna energija Energetski otkovci Otkovci brodskih i lučkih strojeva Rudarstvo i metalurgija Otkovci Otkivci strojeva za hranu i stočnu hranu Petrokemijska industrija Otkovci Izrada zavarivanjem PRILAGOĐENI ZAVRŠNI DIJELOVI -
Kontaktirajte nas
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Park ekonomskog razvoja, okrug Dafeng, grad Yancheng, Jiangsu, Kina
Autorska prava © 2025 Yancheng ACE Machinery Co., Ltd. Sva prava pridržana.
Kina proizvođač otvorenih otkovaka
dobavljač preciznih otkivaka po narudžbi